Сопроводительные документы
 Отбор проб и лабораторный анализ
Этап 01
Лабораторный скрининг
Совместимость с базовым маслом, растворимость, отсутствие осадка, стабильность при хранении.

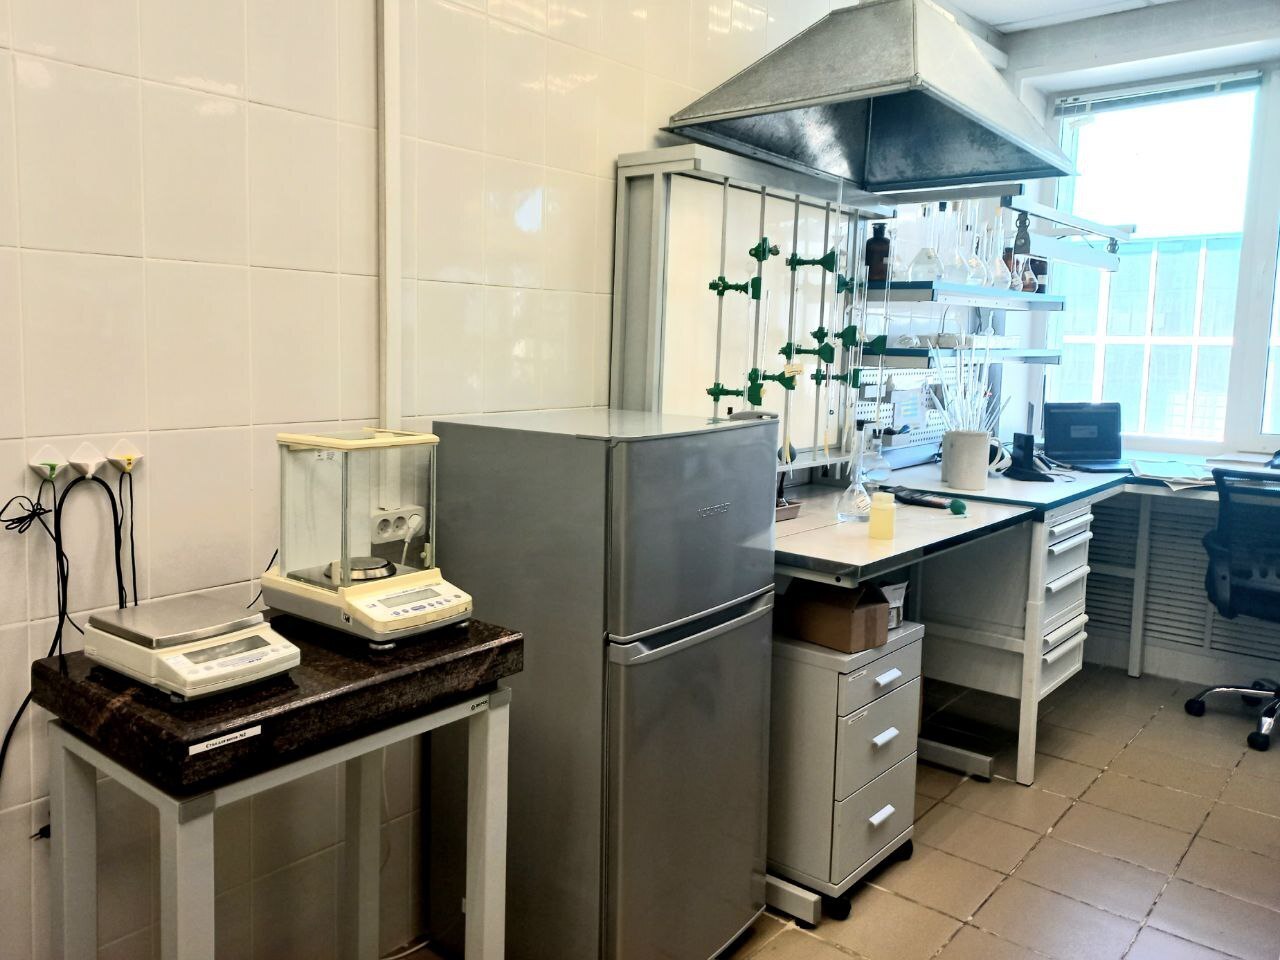
Каждая партия масла проходит три независимых цикла проверки — до смешения, перед фасовкой и на этапе разработки рецептуры. Ниже — что именно измеряет лаборатория и по каким методикам.
Входной контроль базового масла и пакета присадок — граница, за которую не попадает ни одна непроверенная партия. Лаборатория масел проверяет поставку до смешения: сначала сопроводительные документы, затем пробы и измерения.
Паспорт качества, сертификат соответствия и протокол испытаний производителя сверяются с требованиями рецептуры. Расхождение по любому показателю — основание остановить приёмку.
Из каждой партии отбираются пробы; базовое масло проверяется по действующим методам ASTM и ГОСТ:
Для пакетов присадок проводится входной контроль на совместимость с базовой основой и подтверждение активного вещества — ИК-спектрометрия или хроматография.
Выходной контроль готовой продукции — обязательная процедура допуска перед фасовкой, а не выборочная проверка «для галочки». Каждая произведённая партия проходит полный цикл измерений, и контроль качества моторного масла фиксируется в протоколе.
Вязкость и индекс вязкости
ASTM D445
Температура застывания
ASTM D97
Испаряемость по Ноаку
ASTM D5800
Вспенивание
ASTM D892
Коррозионная активность
ASTM D665
Совместимость с эластомерами
протокол партии
Отдельно подтверждается соответствие заявленному классу: щелочное число, сульфатная зола, фосфор, цинк.
На каждую партию оформляется паспорт качества — он сопровождает продукт при отгрузке. Без паспорта партия не покидает производство.
Прослеживаемость
По номеру партии восстанавливаются результаты входного контроля сырья и все лабораторные протоколы.
поставщик сырьё рецептура фасовка отгрузка
Лаборатория не только контролирует производство: здесь разрабатываются и валидируются пакеты присадок, усиливающие защиту в условиях высоких температур и запылённости. Тестирование присадок перед допуском в рецептуру проходит три этапа.
Этап 01
Совместимость с базовым маслом, растворимость, отсутствие осадка, стабильность при хранении.
Этап 02
Противоизносные свойства на четырёхшариковом тестере, трибологические характеристики, антиокислительная стойкость.
Этап 03
Подтверждение эксплуатационных свойств на стендах, имитирующих реальные циклы нагрузки, — по применимости к классу масла.
Критерий допуска в рецептуру
Присадка не должна «улучшать один показатель» ценой всего пакета: совместимость не ухудшается, зольность не выходит за норму, коррозия не появляется. Только после успешных стендовых испытаний и моторных тестов новая рецептура передаётся в производство.